Protocolos para el cuidado y la longevidad de las impresoras 3D en la clínica dental
La incorporación de la impresión 3D en la práctica odontológica ha supuesto un avance significativo en la eficiencia y precisión de los tratamientos. Desde la confección de guías quirúrgicas y modelos de estudio hasta la producción de provisionales y férulas de descarga, esta tecnología permite un control sin precedentes sobre el flujo de trabajo digital.
Sin embargo, la adquisición de una impresora 3D es solo el primer paso. Para que esta inversión se traduzca en resultados consistentes, predecibles y de alta calidad a lo largo del tiempo, es indispensable adoptar un protocolo riguroso de cuidados y calibración.
Un equipo bien mantenido no solo garantiza la precisión dimensional de las piezas impresas, un factor no negociable en odontología, sino que también previene fallos inesperados que pueden paralizar la producción y generar costes imprevistos.
A lo largo de este artículo, abordaremos en profundidad las rutinas y procedimientos necesarios para asegurar el rendimiento óptimo y prolongar la vida útil de estos valiosos activos tecnológicos en la clínica o el laboratorio dental.
Muchas veces, en la vorágine del día a día clínico, las tareas de mantenimiento preventivo se posponen o se realizan de manera superficial. Esta omisión puede tener consecuencias directas en la calidad del trabajo final.
Una plataforma de impresión mal calibrada, un film FEP desgastado o una óptica sucia pueden ser la causa de impresiones fallidas, deformaciones en los modelos o superficies con imperfecciones que comprometen el ajuste de una restauración.
Comprender la función de cada componente y las señales de alerta que indican la necesidad de una intervención es fundamental para cualquier profesional que dependa de la manufactura aditiva.
El objetivo es transformar el mantenimiento de una tarea reactiva, realizada solo cuando surge un problema, a una práctica proactiva y sistemática que forme parte integral del protocolo de trabajo digital, asegurando así la fiabilidad y la rentabilidad de la tecnología.
Contenidos del artículo
La importancia de un programa de mantenimiento preventivo
Adoptar un enfoque sistemático para el cuidado de los equipos de impresión 3D va más allá de la simple limpieza. Se trata de una estrategia integral que impacta directamente en la calidad de los resultados clínicos, la eficiencia operativa y la rentabilidad de la inversión.
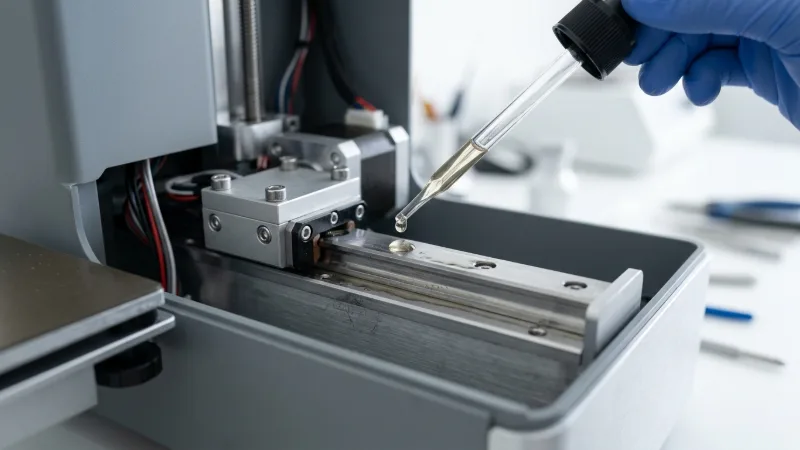
Un programa de mantenimiento bien estructurado es la base sobre la cual se construye un flujo de trabajo digital fiable y predecible. Ignorar estos procedimientos puede derivar en una cascada de problemas que afectan desde la precisión de una guía quirúrgica hasta la integridad de un modelo para alineadores, con las consiguientes repercusiones en el tratamiento del paciente y la reputación de la clínica.
Por ello, dedicar tiempo a estas tareas no es un coste, sino una inversión en la consistencia y la excelencia del servicio ofrecido.
Impacto directo en la precisión y la calidad de las impresiones
En el ámbito odontológico, la precisión no es una opción, es un requisito indispensable. Hablamos de micras, de ajustes pasivos y de resultados que deben ser clínicamente perfectos.
Una impresora 3D que no está correctamente mantenida no puede garantizar esta precisión. Por ejemplo, una plataforma de construcción que ha perdido su nivelación, aunque sea mínimamente, provocará que las primeras capas no se adhieran correctamente o que se genere una distorsión en la base del objeto impreso.
Esta pequeña desviación inicial se magnificará a lo largo de la impresión, resultando en un modelo o una guía que no se corresponde con el diseño digital original.
Esto puede significar que una férula oclusal no asiente correctamente, que una guía quirúrgica no ofrezca la estabilidad necesaria o que un modelo para ortodoncia no sea fiel a la anatomía del paciente, comprometiendo todo el plan de tratamiento.
Del mismo modo, la calidad de los componentes ópticos es determinante. El proyector LED o la pantalla LCD que polimeriza la resina debe emitir una luz uniforme y sin obstrucciones.
Partículas de polvo, manchas de resina curada sobre el cristal protector o la pantalla LCD, o incluso una degradación del propio film FEP en la cubeta, pueden bloquear o difuminar la luz UV.
Este fenómeno genera zonas donde la resina no se cura por completo (puntos blandos) o, por el contrario, se cura en exceso, creando artefactos o superficies rugosas.
Estos defectos no son meramente estéticos; afectan la integridad estructural de la pieza y pueden comprometer su funcionalidad y biocompatibilidad, especialmente en aplicaciones que requieren contacto con tejidos orales.
Un mantenimiento regular de la ruta óptica asegura que cada vóxel del diseño digital se traduzca fielmente en una partícula de resina sólida, manteniendo la fidelidad del modelo original.
Prolongación de la vida útil y protección de la inversión
Las impresoras 3D de resina, especialmente las de uso profesional, representan una inversión económica considerable para cualquier clínica o laboratorio.
Proteger esta inversión es una prioridad. Un programa de mantenimiento regular es la forma más efectiva de prolongar la vida útil del equipo. La resina líquida, por su naturaleza, puede ser corrosiva o adherirse a componentes mecánicos si no se limpia adecuadamente.
Los derrames, por pequeños que sean, pueden filtrarse en el interior del chasis y dañar la electrónica, los motores o los sistemas de ventilación. Una limpieza rutinaria después de cada uso previene esta acumulación y protege los componentes internos. Además, el cuidado de los consumibles, como el film FEP/nFEP o la propia pantalla LCD, tiene un impacto directo en la longevidad de la máquina.
Un film excesivamente tenso o dañado puede provocar que la plataforma de impresión ejerza una presión indebida sobre la pantalla LCD durante el movimiento de separación, aumentando el riesgo de que esta se agriete o se rompa, una de las reparaciones más costosas.
De igual forma, operar la impresora con una fuente de luz LED que está llegando al final de su vida útil no solo produce impresiones de baja calidad, sino que puede forzar otros componentes del sistema.
Realizar revisiones periódicas y sustituir las piezas de desgaste según las recomendaciones del fabricante evita fallos catastróficos y asegura que la impresora funcione dentro de sus parámetros óptimos durante muchos más ciclos de trabajo, maximizando así el retorno de la inversión.
Reducción de costes operativos y optimización del tiempo
Un fallo en una impresión no solo implica el coste de la resina desperdiciada, que puede ser significativo, especialmente con materiales biocompatibles o de alta especialización. También implica una pérdida de tiempo valioso.
El tiempo de la impresora está ocupado en una tarea fallida, y el tiempo del personal se consume en la limpieza del desastre (resina derramada, piezas adheridas al film) y en la repetición del trabajo.
Estos costes ocultos pueden acumularse rápidamente y mermar la rentabilidad del flujo de trabajo digital. El mantenimiento de impresoras 3D de resina dental: cubeta, film, plataforma y óptica, cuando se realiza de forma proactiva, minimiza drásticamente la tasa de fallos.
Una plataforma siempre nivelada, un film limpio y en buen estado, y una óptica impecable son la mejor garantía para que las impresiones salgan bien a la primera.
Esto se traduce en un uso más eficiente de los materiales, una reducción del desperdicio y, lo que es más importante, una optimización del tiempo del equipo clínico. En lugar de solucionar problemas, el personal puede dedicarse a tareas de mayor valor, como el diseño de nuevos casos o la atención al paciente.
Un flujo de trabajo fiable permite planificar la producción con confianza, cumplir con los plazos de entrega a los pacientes o a otros laboratorios y, en definitiva, operar de una manera más eficiente y rentable.
Protocolo detallado de mantenimiento por componentes
Para garantizar un rendimiento constante y fiable, es necesario abordar el cuidado de la impresora 3D de una manera estructurada, centrándose en los componentes que tienen un mayor impacto en el resultado de la impresión.
Cada elemento, desde la cubeta que contiene la resina hasta el sistema óptico que la polimeriza, requiere una atención específica y rutinas de limpieza y calibración periódicas.
A continuación, se detalla un protocolo paso a paso para el cuidado de las partes más importantes de una impresora 3D de resina, un enfoque que permitirá a los profesionales mantener sus equipos en condiciones óptimas de funcionamiento y prevenir la gran mayoría de los fallos de impresión comunes.
La cubeta de resina (Vat) y el film FEP/nFEP
La cubeta de resina, o «vat», es el contenedor donde se vierte la resina líquida y en cuyo fondo se encuentra una película transparente, generalmente de FEP (Etileno Propileno Fluorado) o nFEP. Esta película es una de las piezas más delicadas y, a la vez, más influyentes en la calidad de la impresión.
Su función es permitir el paso de la luz UV desde la pantalla LCD para curar la resina, al tiempo que ofrece una superficie antiadherente para que la capa recién formada pueda despegarse con un mínimo esfuerzo en cada ciclo de elevación de la plataforma.
La limpieza de la cubeta debe realizarse con sumo cuidado. Tras finalizar una impresión, es recomendable filtrar la resina sobrante para devolverla a su botella. Esto se hace para eliminar cualquier pequeño fragmento de resina curada que pueda haberse desprendido durante el proceso.
Estos fragmentos, si se dejan en la cubeta, podrían ser presionados por la plataforma de impresión contra el film en el siguiente trabajo, causando perforaciones o abolladuras que arruinarían no solo el film, sino que podrían dañar la pantalla LCD subyacente.
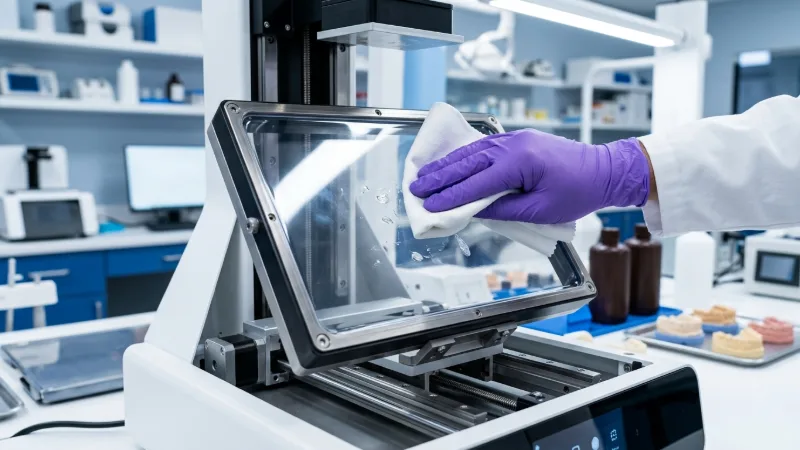
Para la limpieza, se deben utilizar espátulas de plástico o silicona, nunca de metal, para no rayar el film. El uso de alcohol isopropílico (IPA) y paños de microfibra que no dejen pelusa es ideal para eliminar los restos de resina sin dañar la superficie.
Es importante inspeccionar visualmente el film antes de cada impresión en busca de arañazos, deformaciones o zonas opacas. Una tensión incorrecta del film también puede causar problemas; debe estar tenso como la piel de un tambor.
Si al presionar ligeramente con el dedo se nota flojo o si presenta daños visibles, es el momento de reemplazarlo.
La plataforma de construcción: nivelación y limpieza
La plataforma de construcción es la superficie sobre la que se adhiere la pieza durante la impresión. Su correcta nivelación y limpieza son absolutamente determinantes para el éxito, especialmente en las primeras capas, que son la base de todo el objeto. Una mala adhesión inicial es una de las causas más frecuentes de impresiones fallidas.
La nivelación, o calibración del eje Z, debe realizarse según las indicaciones del fabricante cada vez que se sospeche de problemas de adhesión, o de forma periódica como parte del mantenimiento preventivo.
El proceso generalmente implica aflojar los tornillos de la plataforma, bajarla hasta que haga contacto con una hoja de papel colocada sobre la pantalla LCD (que simula el grosor del fondo de la cubeta), aplicar una ligera presión para asegurar un contacto uniforme y, finalmente, apretar los tornillos para fijar su posición.
Este procedimiento garantiza que la plataforma esté perfectamente paralela a la pantalla LCD, asegurando una distancia uniforme en toda la superficie para la primera capa.
En cuanto a la limpieza, después de retirar la pieza impresa, es fundamental eliminar cualquier resto de resina de la plataforma con IPA y un paño. La superficie de la plataforma, a menudo texturizada para mejorar el agarre, debe mantenerse libre de residuos curados.
Si la adhesión disminuye con el tiempo, se puede lijar muy suavemente la superficie con una lija de grano fino (por ejemplo, grano 400) para restaurar su rugosidad y mejorar el anclaje de las primeras capas.
El sistema óptico: pantalla LCD, cristal protector y fuente de luz
El corazón de una impresora 3D tipo MSLA (Masked Stereolithography) es su sistema óptico. Este sistema se compone típicamente de una fuente de luz LED UV, una lente de colimación y una pantalla LCD monocromática que actúa como una máscara, dejando pasar la luz solo en las áreas que corresponden a la sección transversal de la pieza en cada capa.
La limpieza y el cuidado de estos componentes son vitales para obtener detalles nítidos y superficies lisas. La pantalla LCD es un componente consumible con una vida útil limitada, pero su durabilidad puede extenderse significativamente con un cuidado adecuado. Lo más importante es protegerla de derrames de resina y de la presión excesiva.
Siempre se debe verificar que no haya residuos sólidos en la cubeta antes de iniciar una impresión. El cristal protector que se encuentra sobre la pantalla (si el modelo lo incluye) y la propia pantalla deben limpiarse regularmente con un paño de microfibra específico para óptica y una pequeña cantidad de IPA.
Es crucial asegurarse de que no queden huellas dactilares, polvo o manchas de resina, ya que cualquier imperfección bloqueará la luz UV y se replicará como un defecto en la pieza impresa.
Además, se debe prestar atención al sistema de ventilación de la impresora. Los ventiladores que refrigeran la fuente de luz LED deben mantenerse libres de polvo para evitar el sobrecalentamiento, que puede acortar la vida útil del LED y causar fluctuaciones en la intensidad de la luz, afectando la consistencia del curado.
Una inspección visual periódica de los conductos de ventilación y una limpieza suave con aire comprimido pueden prevenir estos problemas.
Resolución de problemas comunes a través del mantenimiento
Muchos de los fallos de impresión que frustran a los usuarios de impresoras 3D dentales no se deben a un defecto del equipo ni a un mal diseño del archivo, sino a una falta de mantenimiento adecuado. Identificar la causa raíz de un problema es el primer paso para solucionarlo de manera efectiva y evitar su recurrencia.
Al comprender cómo el estado de cada componente afecta al resultado final, los profesionales pueden diagnosticar y resolver rápidamente la mayoría de los inconvenientes, convirtiendo la resolución de problemas en una parte más del flujo de trabajo en lugar de un obstáculo insuperable. Este enfoque proactivo ahorra tiempo, material y reduce el estrés asociado a la producción digital.
Fallos de adhesión a la plataforma (impresiones que se pegan al film)
Uno de los problemas más habituales es encontrar al final de un trabajo la pieza, o parte de ella, adherida al film FEP en el fondo de la cubeta en lugar de a la plataforma de construcción.
Este fallo, conocido como «delaminación de la base», puede tener varias causas, la mayoría relacionadas con el mantenimiento. La primera y más obvia es una nivelación incorrecta de la plataforma.
Si la distancia entre la plataforma y el film en la primera capa es demasiado grande, la energía UV no será suficiente para crear una capa sólida y bien adherida. Repetir el proceso de nivelación suele ser la solución más directa.
Otra causa frecuente es una plataforma de construcción sucia o demasiado lisa. Los residuos de resina o aceites de las manos pueden crear una barrera que impide una buena adhesión. Una limpieza a fondo con alcohol isopropílico es esencial.
Si el problema persiste, especialmente en impresoras con muchas horas de uso, la superficie de la plataforma puede haberse pulido, perdiendo la micro-rugosidad necesaria para un buen anclaje.
En estos casos, un lijado suave, como se mencionó anteriormente, puede restaurar la capacidad de adhesión. Finalmente, los parámetros de impresión juegan un papel importante.
Aumentar el tiempo de exposición de las primeras capas (bottom exposure time) en el software de laminado (slicer) les dará más tiempo para curarse y adherirse firmemente a la plataforma, superando las fuerzas de succión del film FEP. Un buen punto de partida es multiplicar por 8 o 10 el tiempo de exposición de las capas normales.
Capas desplazadas (Layer Shifting) y efecto «Wobble»
El desplazamiento de capas, o «layer shifting», se manifiesta como un escalón o un desplazamiento lateral en la pieza impresa, rompiendo la continuidad vertical de las paredes.
Este defecto suele estar relacionado con problemas mecánicos en el eje Z, el cual es responsable del movimiento vertical de la plataforma. La causa más común es una falta de lubricación en el husillo (la varilla roscada que mueve la plataforma) o en las guías lineales. Con el tiempo, el lubricante de fábrica puede secarse o contaminarse con polvo y residuos de resina.
Esto aumenta la fricción, provocando que el motor paso a paso pierda pasos y no eleve la plataforma a la altura exacta requerida para la siguiente capa, generando el desplazamiento.
La solución pasa por una limpieza cuidadosa del husillo y las guías con IPA y un cepillo, seguida de la aplicación de una fina capa de lubricante adecuado, como grasa de litio blanca.
El efecto «wobble», que se presenta como unas ondulaciones rítmicas en las superficies verticales de la pieza, también está relacionado con el eje Z. Puede ser causado por un husillo doblado o por una tuerca de acoplamiento suelta que conecta el husillo con el soporte de la plataforma.
Es importante revisar periódicamente que todos los tornillos del ensamblaje del eje Z estén bien apretados. Una simple vibración por un componente flojo puede traducirse en estas imperfecciones.
Un mantenimiento mecánico regular, que incluya la limpieza, lubricación y apriete de los componentes del eje de movimiento, es la mejor prevención para estos defectos que comprometen la precisión dimensional de las piezas.
Líneas de capa muy marcadas o superficies imperfectas
Aunque es normal que las impresiones 3D muestren líneas de capa, cuando estas son excesivamente pronunciadas o irregulares, pueden indicar un problema subyacente.
A menudo, esto se relaciona con la cubeta de resina y el film FEP. Un film que ha perdido su tensión o que está dañado creará fuerzas de despegue inconsistentes en cada capa.
Al elevarse la plataforma, un film flojo se estirará de manera desigual, lo que puede causar pequeñas variaciones en la altura de capa real y manifestarse como líneas más marcadas. Reemplazar el film FEP y asegurarse de que tenga la tensión correcta es fundamental para obtener superficies lisas.
La calidad de la resina y su temperatura también influyen. Una resina que ha estado almacenada por mucho tiempo o que no ha sido agitada correctamente puede tener una viscosidad inconsistente. Además, la mayoría de las resinas dentales funcionan mejor dentro de un rango de temperatura específico (generalmente entre 22-25°C).
Si la clínica o el laboratorio están demasiado fríos, la resina se vuelve más viscosa, lo que aumenta las fuerzas de succión y puede generar líneas de capa o incluso delaminación entre capas.
Asegurar un ambiente con temperatura controlada y agitar siempre bien la resina antes de verterla en la cubeta son prácticas sencillas que mejoran notablemente la calidad superficial de las impresiones. El correcto mantenimiento de impresoras 3D dentales incluye controlar también las condiciones ambientales en las que opera el equipo.
Optimización y buenas prácticas para un flujo de trabajo eficiente
Más allá del mantenimiento reactivo y la resolución de problemas, la implementación de una serie de buenas prácticas y la optimización de los procesos pueden elevar la calidad y la eficiencia del flujo de trabajo de impresión 3D a un nuevo nivel.
Se trata de crear un entorno y una metodología de trabajo que no solo prevengan los fallos, sino que también maximicen el rendimiento del equipo y los materiales.
Desde la elección de los consumibles hasta la organización del espacio de trabajo, cada detalle cuenta para conseguir resultados predecibles y de alta fidelidad, minimizando el desperdicio y el tiempo de inactividad.
Estas prácticas, una vez integradas en la rutina diaria, se convierten en una segunda naturaleza y son el sello distintivo de un laboratorio o clínica dental digitalmente competente.
La elección de resinas y su manejo adecuado
La calidad de la impresión final depende en gran medida de la calidad de la resina utilizada. No todas las resinas son iguales, y es importante seleccionar materiales que no solo sean compatibles con la impresora, sino que también estén validados para la aplicación clínica específica.
Para aplicaciones como guías quirúrgicas o férulas, es indispensable utilizar resinas biocompatibles que cumplan con la normativa sanitaria vigente. Trabajar con marcas reconocidas que ofrecen perfiles de impresión probados para equipos específicos, como los que se pueden encontrar para una impresora PHROZEN, simplifica la configuración y garantiza resultados más consistentes.
El manejo de la resina es igualmente importante. Antes de cada uso, la botella de resina debe agitarse vigorosamente durante al menos un minuto para asegurar que los pigmentos y otros componentes estén homogéneamente distribuidos.
La resina que queda en la cubeta después de una impresión debe ser filtrada para eliminar cualquier partícula curada antes de ser devuelta a la botella. Es una buena práctica no mezclar resina nueva con resina usada directamente en la cubeta.
Además, las resinas son sensibles a la luz UV, por lo que deben almacenarse en sus botellas opacas, en un lugar fresco y oscuro, lejos de la luz solar directa o de la iluminación ambiental intensa.
La exposición prolongada a la luz puede iniciar el proceso de polimerización y degradar el material. Seguir estas pautas asegura que la resina mantenga sus propiedades óptimas, lo que se traduce en impresiones de mayor calidad y fiabilidad.
Calibración y perfiles de impresión: la clave de la repetibilidad
La repetibilidad es la capacidad de producir la misma pieza con las mismas dimensiones y propiedades una y otra vez. En odontología, esto es fundamental. La clave para lograrla reside en una calibración precisa y en el uso de perfiles de impresión bien ajustados.
La calibración no se limita a la nivelación de la plataforma. También implica la calibración de la exposición, un proceso que permite determinar el tiempo de curado óptimo para una resina específica en una impresora concreta.
Se utilizan archivos de prueba de calibración (como el «XP2 Validation Matrix» o similares) que imprimen una serie de geometrías pequeñas con diferentes tiempos de exposición. Al analizar el resultado, se puede identificar el tiempo exacto que produce los detalles más finos sin sobreexponer la pieza.
Una vez determinado el tiempo de exposición óptimo, este valor se guarda en un perfil de impresión en el software laminador, junto con otros parámetros como la altura de capa, la velocidad de elevación y los tiempos de exposición de la base.
Es recomendable crear perfiles específicos para cada tipo y color de resina que se utilice, ya que cada una tiene propiedades de curado ligeramente diferentes.
Utilizar estos perfiles estandarizados para trabajos recurrentes elimina las conjeturas y garantiza que los resultados sean consistentes en el tiempo. Dedicar tiempo a una calibración inicial exhaustiva y a la creación de perfiles optimizados es una inversión que se amortiza con creces en forma de menos fallos y una mayor predictibilidad de los resultados.
Organización del espacio de trabajo y seguridad
Un espacio de trabajo limpio, organizado y seguro es un componente a menudo subestimado de un flujo de trabajo de impresión 3D eficiente. La impresión con resina implica el manejo de productos químicos que requieren ciertas precauciones. El área de trabajo debe estar bien ventilada para dispersar los vapores que emiten las resinas.
El uso de equipo de protección personal (EPP) es obligatorio: guantes de nitrilo para evitar el contacto de la resina líquida con la piel (que puede causar sensibilización o dermatitis) y gafas de seguridad para proteger los ojos de salpicaduras.
La organización del espacio también mejora la eficiencia. Se debe designar un área específica para la impresora, otra para la limpieza de las piezas (la estación de lavado con IPA) y una tercera para el post-curado.
Tener todas las herramientas necesarias (espátulas, embudos, filtros, paños, etc.) a mano y en su lugar reduce el tiempo de manipulación y minimiza el riesgo de derrames y contaminación.
Una superficie de trabajo fácil de limpiar, como una alfombrilla de silicona, puede contener pequeños derrames y facilitar la limpieza. Mantener un entorno de trabajo ordenado no solo es más seguro, sino que también promueve un enfoque más metódico y cuidadoso en cada etapa del proceso, lo que inevitablemente conduce a mejores resultados de impresión.
| Componente | Frecuencia de mantenimiento | Acciones clave | Señales de alerta para intervención |
|---|---|---|---|
| Plataforma de Construcción | Después de cada impresión | Limpieza con IPA, inspección visual de la superficie. | Fallos de adhesión, residuos de resina curada difíciles de quitar. |
| Nivelación de Plataforma | Semanal o ante fallos de adhesión | Realizar el procedimiento de calibración con hoja de papel. | Las primeras capas no se pegan o la impresión se despega por una esquina. |
| Cubeta y film FEP/nFEP | Inspección antes de cada uso, limpieza al cambiar de resina | Filtrar resina, limpiar con espátula de silicona y paño suave con IPA. | Film opaco, rayado, abollado o perforado; pérdida de tensión. |
| Sistema Óptico (Pantalla/Cristal) | Semanal o si hay suciedad visible | Limpieza con paño de microfibra para óptica y una mínima cantidad de IPA. | Puntos o áreas sin curar en la impresión, defectos superficiales repetitivos. |
| Eje Z (Husillo y Guías) | Mensual | Limpieza de polvo y residuos, relubricación con grasa de litio blanca. | Ruidos de chirrido durante el movimiento, líneas de capa desplazadas (layer shifting). |
| Ventilación y Chasis | Trimestral | Inspección de ventiladores, limpieza de polvo con aire comprimido, limpieza general exterior. | Sobrecalentamiento del equipo, acumulación visible de polvo en las rejillas. |
La tecnología de impresión 3D ha abierto un abanico de posibilidades en la odontología moderna, pero su éxito sostenido depende directamente de la atención y el cuidado que se le dedique al equipo.
Un protocolo de mantenimiento riguroso y la adopción de buenas prácticas no son tareas opcionales, sino una parte integral para garantizar la precisión, la fiabilidad y la longevidad de la inversión.
Al entender el funcionamiento de cada componente y su impacto en el resultado final, los profesionales pueden pasar de ser meros usuarios a ser operadores expertos de la tecnología, capaces de diagnosticar problemas, optimizar procesos y, en última instancia, ofrecer a sus pacientes tratamientos de la más alta calidad.
En Dental Shop, entendemos la importancia de un soporte integral, y por eso ofrecemos no solo equipos de vanguardia, sino también el conocimiento necesario para que su integración en la práctica clínica sea un éxito rotundo.
Si busca llevar su flujo de trabajo digital al siguiente nivel, explore nuestra selección de impresoras, resinas y accesorios en nuestra tienda online, donde encontrará todo lo necesario para producir con confianza y precisión.
Preguntas frecuentes (FAQ)
¿Con qué frecuencia debo cambiar el film FEP de mi impresora?
No hay un número fijo de horas o impresiones. El film debe cambiarse cuando presente daños visibles como arañazos profundos, perforaciones, abolladuras permanentes o una pérdida significativa de tensión.
Una inspección visual antes de cada impresión es la mejor práctica. Un film en mal estado es una de las principales causas de impresiones fallidas.
¿Puedo usar cualquier tipo de alcohol para limpiar las piezas y la impresora?
Se recomienda utilizar alcohol isopropílico (IPA) con una concentración del 99% o superior. Es altamente efectivo para disolver la resina líquida no curada sin dejar residuos.
Otros tipos de alcohol, como el etílico, pueden ser menos eficaces o contener aditivos que podrían dañar ciertos componentes plásticos de la impresora o dejar una película sobre las piezas.
Mi impresora es nueva y las piezas no se pegan a la plataforma. ¿Qué debo hacer?
Este es un problema muy común y casi siempre se debe a dos factores. Primero, asegúrese de haber realizado el proceso de nivelación de la plataforma exactamente como indica el manual del fabricante.
Segundo, aumente el tiempo de exposición de las primeras capas (bottom exposure time) en su software laminador. Estas capas necesitan más tiempo para curarse y adherirse firmemente a la superficie metálica.
¿Es necesario curar las piezas después de imprimirlas y lavarlas?
Sí, es un paso indispensable. El proceso de impresión solo cura parcialmente la resina. El lavado con IPA elimina el exceso de resina líquida, y el postcurado con una estación de curado UV finaliza el proceso de polimerización.
Esto es lo que confiere a la pieza sus propiedades mecánicas finales (dureza, resistencia) y, en el caso de las resinas biocompatibles, garantiza su seguridad para el uso clínico.
¿Qué hago si derramo resina sobre la pantalla LCD de la impresora?
Actúe con rapidez, pero con cuidado. Desconecte la impresora de la corriente. Con guantes, utilice un paño suave o papel absorbente para retirar la mayor cantidad de resina líquida posible.
Luego, humedezca un paño de microfibra con IPA y limpie suavemente la pantalla hasta que no queden residuos. No utilice objetos afilados o espátulas metálicas. Si la resina ya se ha curado sobre la pantalla, el proceso es más delicado y puede requerir el uso cuidadoso de una cuchilla de plástico para rasparla suavemente.
¿Cómo sé qué parámetros de impresión usar para una nueva resina?
La mayoría de los fabricantes de resina de calidad proporcionan perfiles de impresión recomendados para las impresoras más populares. Consulte la web del fabricante de la resina para encontrar una guía de configuración inicial.
Si no hay un perfil disponible, puede empezar con los parámetros de una resina similar (por ejemplo, «Standard Grey») y realizar una prueba de calibración para ajustar con precisión el tiempo de exposición de las capas normales.
artículos relacionados

Autor del artículo:
Manuel Pernías